传动轴动平衡检测标准与机械加工精度控制要点
传动轴动平衡:被忽视的“隐形杀手”
在许昌伟力传动轴有限公司的车间里,我们常对客户说一句话:“动平衡不是选做题,而是必答题。”尤其是商用车传动轴,转速动辄3000rpm以上,若残余不平衡量超标,震动会通过变速箱、后桥直接传递到车架,轻则驾驶室异响,重则导致十字轴早期磨损甚至断裂。作为机械配件领域的核心部件,传动轴制造一旦在平衡环节失守,后续一切努力都归零。
标准与公差:从ISO到企业内控
行业通常参照ISO 1940-1标准,但实际执行中差异极大。我们内部将传动轴动平衡等级锁定在G16级别,对应许用残余不平衡量e=16×1000/(2πn/60) μm。以一根长1.5米、重40kg的轴为例,在4000rpm下允许残余不平衡量仅为约40g·mm——这相当于在半径100mm处多出0.4g的金属。而汽车零部件售后市场里,不少竞品只做到G40甚至G63,初期没感觉,跑高速或重载后问题就暴露了。
实操中,我们采用双面校正法,在两端校正面分别去重。注意:去重位置必须避开焊缝和热处理硬化层,否则会破坏应力分布。平衡机转速设定在800rpm,重复测量三次取平均值,若两次数值偏差超过5%,需检查万向节游隙或法兰端面跳动。
机械加工精度:动平衡的“上游闸门”
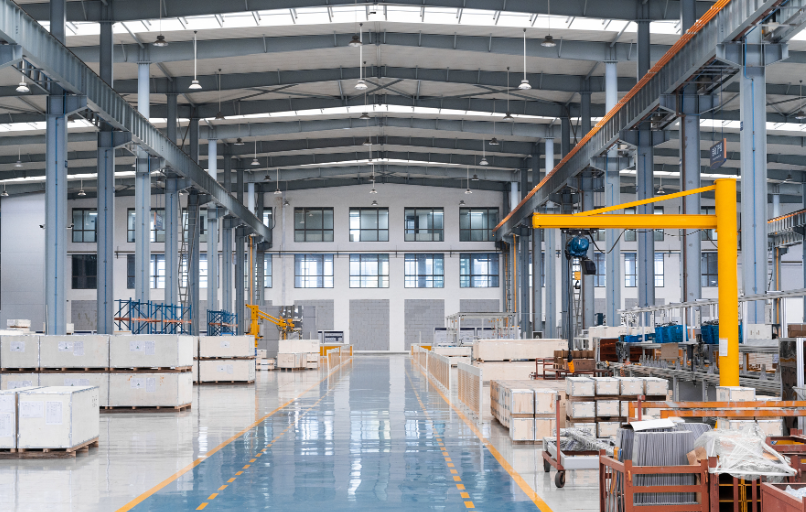
很多同行把动平衡当独立工序,但经验告诉我们,焊接前的机械加工精度直接决定平衡余量。比如花键轴颈的径向跳动若超过0.05mm,平衡时需去除的材料量会成倍增加。为此,我们严格控制以下三个环节:
- 管材校直:直线度≤0.3mm/m,否则焊接变形无法预测;
- 端面铣削:两端法兰面平行度≤0.08mm,为平衡校正提供稳定基准;
- 焊缝处理:焊后必须进行去应力退火,再精车外圆,余量控制在0.3mm内。
以某型号重型传动轴为例,采用上述机械加工流程后,平均初始不平衡量从原来的180g·mm降至75g·mm,平衡机一次通过率由68%提升至92%。这意味着每根轴节省了约4分钟的补焊时间,更重要的是,减少了因反复去重导致的壁厚减薄风险。
检测数据对比:合格品与返修品的差距
我们随机抽检了2024年第三季度的生产记录,对比两组数据(每组30根):
- 合格组:动平衡残余量≤35g·mm,花键径向跳动≤0.04mm,一次装配合格率98.6%;
- 返修组:动平衡残余量55-80g·mm,径向跳动0.07-0.09mm,其中6根出现NVH测试超标。
返修组中,有4根问题根源出在传动轴制造前道工序——管材壁厚不均导致焊后收缩量差异。这印证了一个观点:动平衡检测不是终点,而是对上游加工质量的最终审判。
作为深耕配件销售市场多年的企业,我们深知客户买的不只是铁疙瘩,而是“装上去就能跑、跑到报废不抖”的信任。动平衡和机加工精度是一体两面,缺一不可。今后每根出厂的传动轴,我们仍会坚持做100%全检,并附上检测曲线——这不是成本,是门槛。