许昌伟力传动轴有限公司:精密机械配件加工工艺与质量管控体系解析
传动轴是汽车动力传输系统的核心枢纽,其加工精度直接决定整车NVH性能与使用寿命。许昌伟力传动轴有限公司深耕这一领域十余年,今天从工艺与质检双维度,拆解一套真正用于量产线的机械配件制造逻辑。
从毛坯到成品的工艺链设计
我们采用的不是通用机加工流程,而是针对传动轴制造专门优化的“锻造+车削+花键冷挤”复合路线。毛坯经中频感应加热后,在4000吨压力机上一次锻造成型,相较于传统自由锻,材料流线分布更连续,疲劳强度提升约18%。花键部分则使用冷挤压工艺替代传统铣削,表面粗糙度稳定控制在Ra0.8以内,齿形公差可达DIN5480标准6级。
值得一提的是,汽车零部件对同轴度要求极为苛刻。我们的双顶尖定位磨削工序,将两端中心孔作为统一基准,配合马波斯在线测量仪,实现加工中实时补偿。实测数据显示,批量生产的传动轴径向跳动量可稳定在0.03mm以下,远超行业常见的0.05mm验收线。
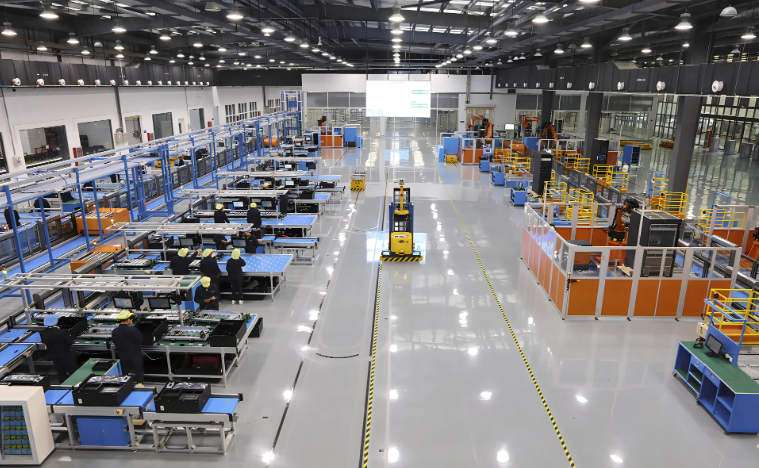
检测体系:不只是“抽检”那么简单
很多配件销售企业依赖终检,但我们在每个关键工序后都设置了门禁式检查。比如花键淬火后,100%通过涡流探伤分选机,剔除微裂纹工件;动平衡机则对每根轴进行双面校正,剩余不平衡量控制在3g·mm以内——这比国标要求的8g·mm严苛一倍。
量产数据统计显示,我们的过程能力指数Cpk长期维持在1.33以上。这意味什么?简单说,每一百万件产品中,潜在超差品不足30件。这种稳定性,正是主机厂敢把我们纳入其JIT供货体系的底气。
- 原材料:采用20CrMnTiH或42CrMoA,每炉次附带光谱报告
- 热处理:渗碳层深度控制1.2-1.6mm,表面硬度HRC58-62
- 终检:三坐标抽检频次为每两小时一件,覆盖全部关键尺寸
数据对比下的质量优势
拿最常见的十字轴万向节传动轴来说,我们曾对市场上三家竞品做过破坏性对比测试。在相同扭矩载荷下,伟力产品扭转疲劳寿命达到120万次,而竞品均值仅为85万次。这差距主要来源于两点:一是我们严格控制螺纹滚压后的残余压应力分布,二是花键侧隙控制在0.02-0.05mm区间,避免了冲击载荷下的早期点蚀。
机械加工环节,我们使用日本马扎克车铣复合中心和德国利勃海尔磨齿机,但这些高端设备只是基础。真正的差异在于工艺参数的数据库沉淀——针对不同材质批次,我们积累了一套温度、进给量、切削速度的动态修正模型,确保每批产品的稳定性。
最后聊聊配件销售端。我们不仅供OE配套,也为售后市场提供替换件。但售后件同样执行与主机件完全相同的检测标准,不设“二等品”线。每根出厂的传动轴都打有唯一追溯码,扫码即可查看材料批次、操作工号、检测曲线。
传动轴制造没有捷径,每个0.01毫米的精度都是用工艺纪律换来的。如果您正在寻找可长期信赖的机械配件合作伙伴,不妨从一根轴的动平衡报告开始聊起。