传动轴制造工艺解析:从材料选型到精密机械加工的质量管控要点
📅 2026-09-12
🔖 机械配件,传动轴制造,汽车零部件,机械加工,配件销售
在实际售后反馈中,传动轴早期失效往往并非设计缺陷,而是制造环节的工艺窗口失控所致。一根合格的传动轴,从圆钢到成品需经过十几道工序,任何一道参数漂移都可能埋下隐患。
材料选型:被忽视的疲劳源
以重型商用车传动轴为例,主流选用40Cr或45号钢调质处理。但不少小型供应商为压低成本,用Q235替代,导致扭转疲劳极限下降约35%。我们曾对一批断裂件做金相分析,发现未调质材料内部铁素体带宽超标,裂纹沿带状组织扩展——这是典型选材不当引发的失效。
作为长期供应机械配件的企业,伟力传动轴对每批圆钢入厂均做光谱复检与硬度梯度测试,确保淬透性带宽控制在HRC4以内。
花键与轴管的精密机械加工
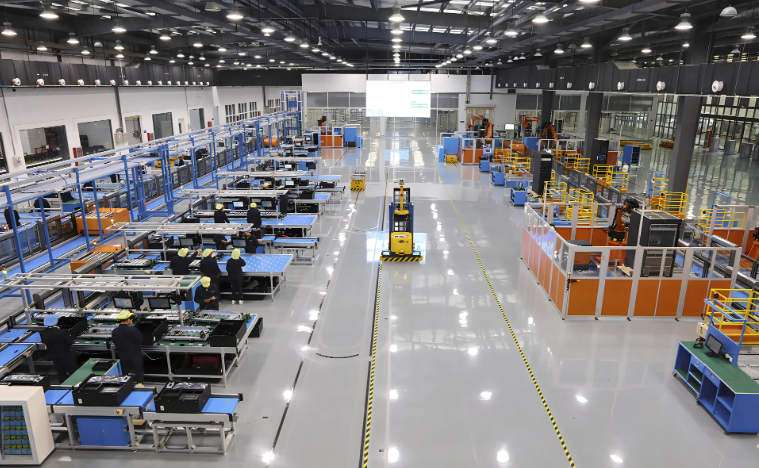
花键配合间隙直接影响传动平稳性。行业常见问题:滚齿后未做齿面修形,导致装配后接触斑点偏向齿根。解决路径是采用数控滚齿+齿向修形,将接触区控制在齿高中部。轴管校直环节更需注意——压力校直产生的残余应力会在后续机加工中释放,造成跳动超差。我们改用三点四点弯曲校直配合去应力退火,将径向跳动稳定在0.15mm以内。
- 淬火温度:840±10℃,避免过热导致晶粒粗大
- 回火时间:不少于90分钟,确保组织转变充分
- 动平衡等级:G16,满足商用车高速工况
对比外购件与自制件数据:外购传动轴花键磨损速率平均为0.03mm/万公里,而经过完整工艺管控的自制件可控制在0.008mm/万公里以内。这直接决定了汽车零部件的售后索赔率。
从配件销售端反推工艺改进
通过分析配件销售中退回件的失效模式,我们建立了工艺参数与失效特征的对应表。例如,万向节十字轴早期烧蚀,多指向滚针间隙与润滑脂填充量不匹配。这类反馈倒逼机械加工线调整压装力与注脂量,形成闭环。
建议采购方在验收时重点关注三项:调质硬度均匀性、花键接触斑点、动平衡报告。这三项指标能过滤掉大部分工艺不稳定的供应商。